FACTORY
工厂实力
从花纹开版、辊体加工、表面处理到检测试压,关键工序在厂内闭环完成,减少多环节转手带来的精度与交期偏差。
工序流程
Process
一支辊从样件到交付要经过六道工序,每道工序都有可核对的验收点。
- 01
来样分析
确认基材、幅宽与目标纹路,判断适合的辊类与成型方式。
- 02
花纹开版
按样件还原花纹的深浅、走向与接缝位置,先定版再上机。
- 03
辊体加工
钢辊车削找正后进入雕刻工序,控制辊面跳动与纹深一致。
- 04
表面处理
按用途选择镀铬或陶瓷喷涂,再做研磨修正辊面状态。
- 05
检测试压
量具核对纹深与辊面粗糙度,上机试压验证纹路复制效果。
- 06
交付服务
包装发运并提供安装调试与后续翻新维护的技术支持。
车间实景
Workshop
加工、研磨、装配与检测设备集中布置,工序之间的转运距离短,问题在现场就能核对。
工艺能力
Capabilities
Roll Machining & Engraving
辊体加工与雕刻
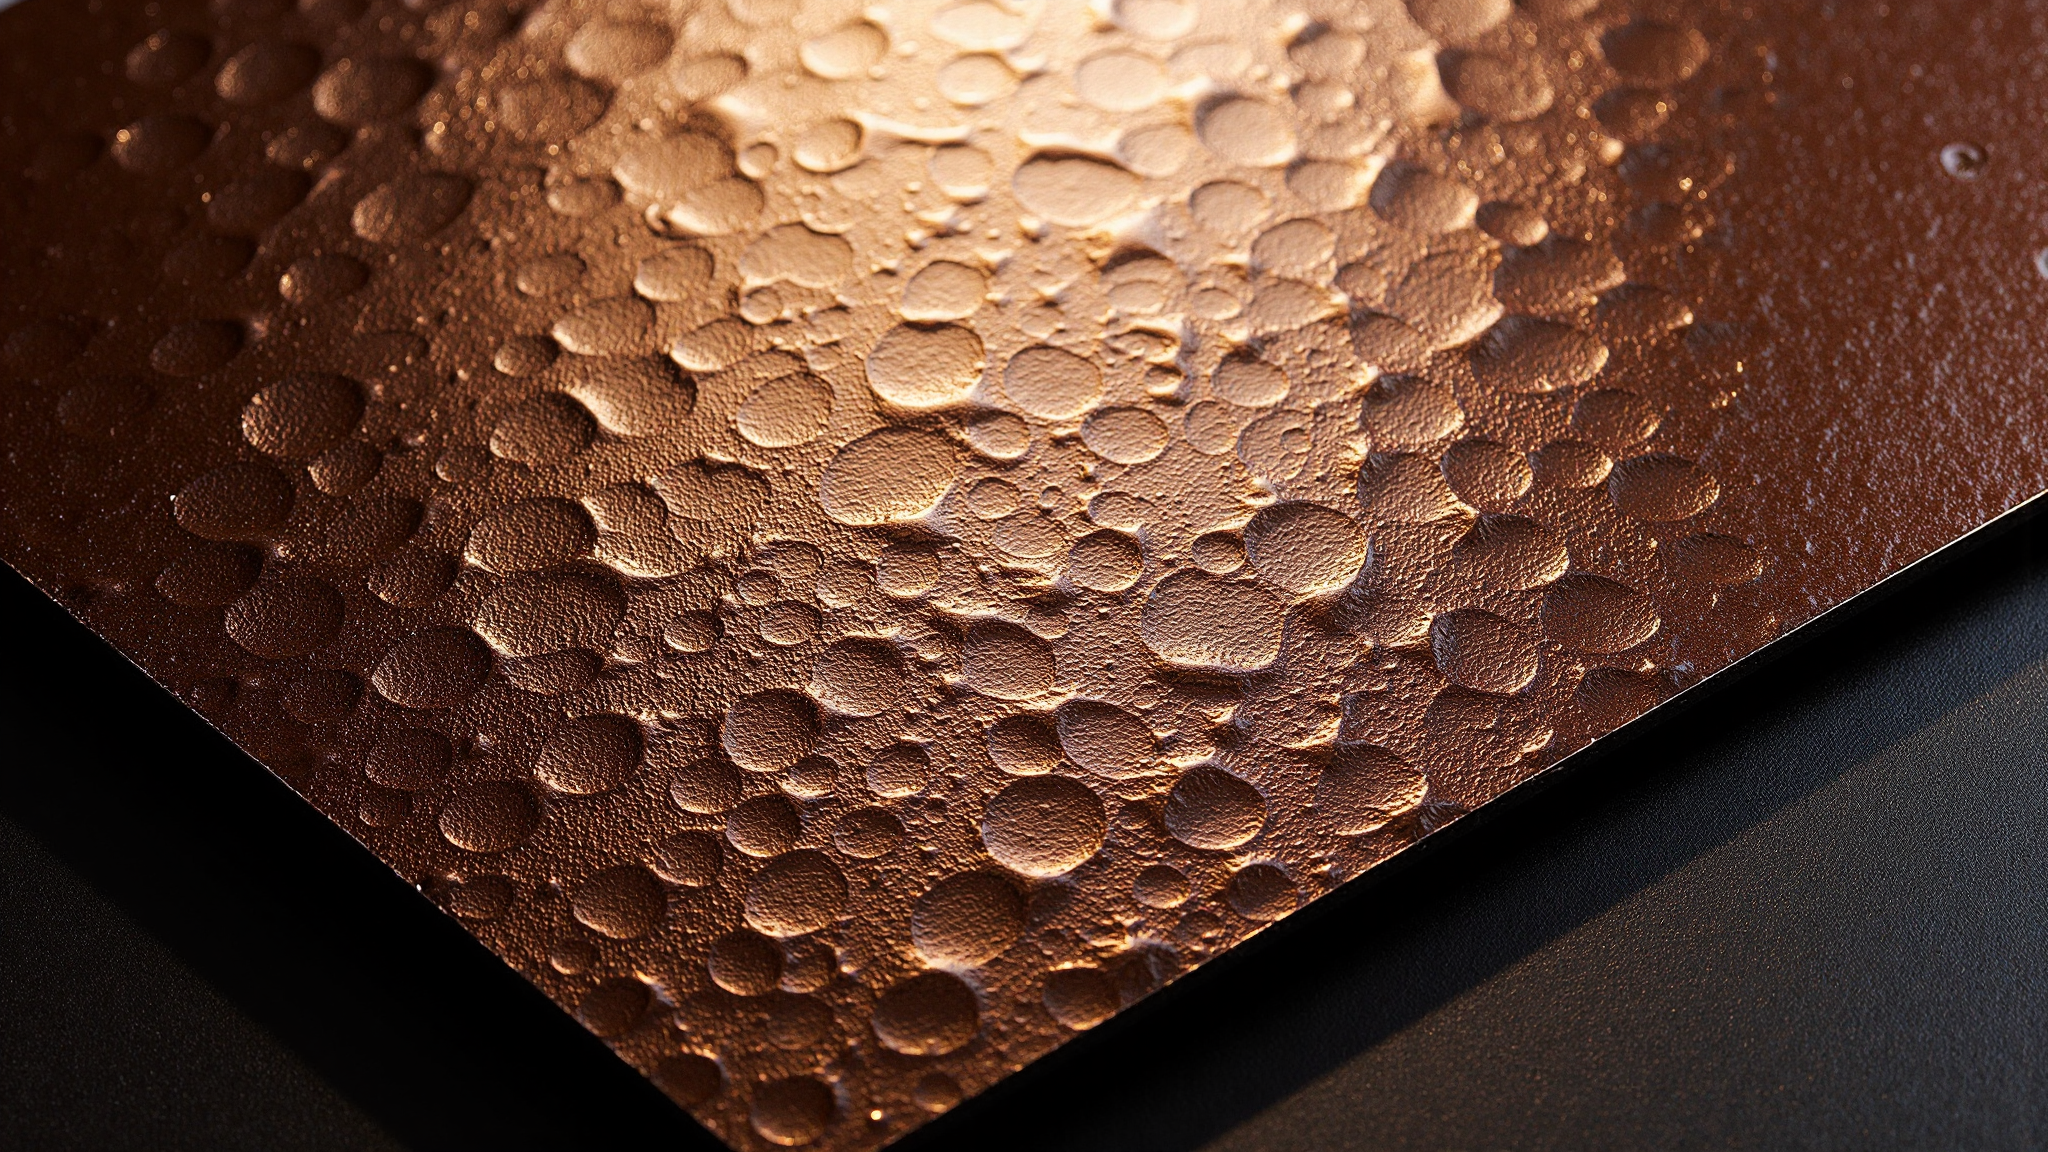
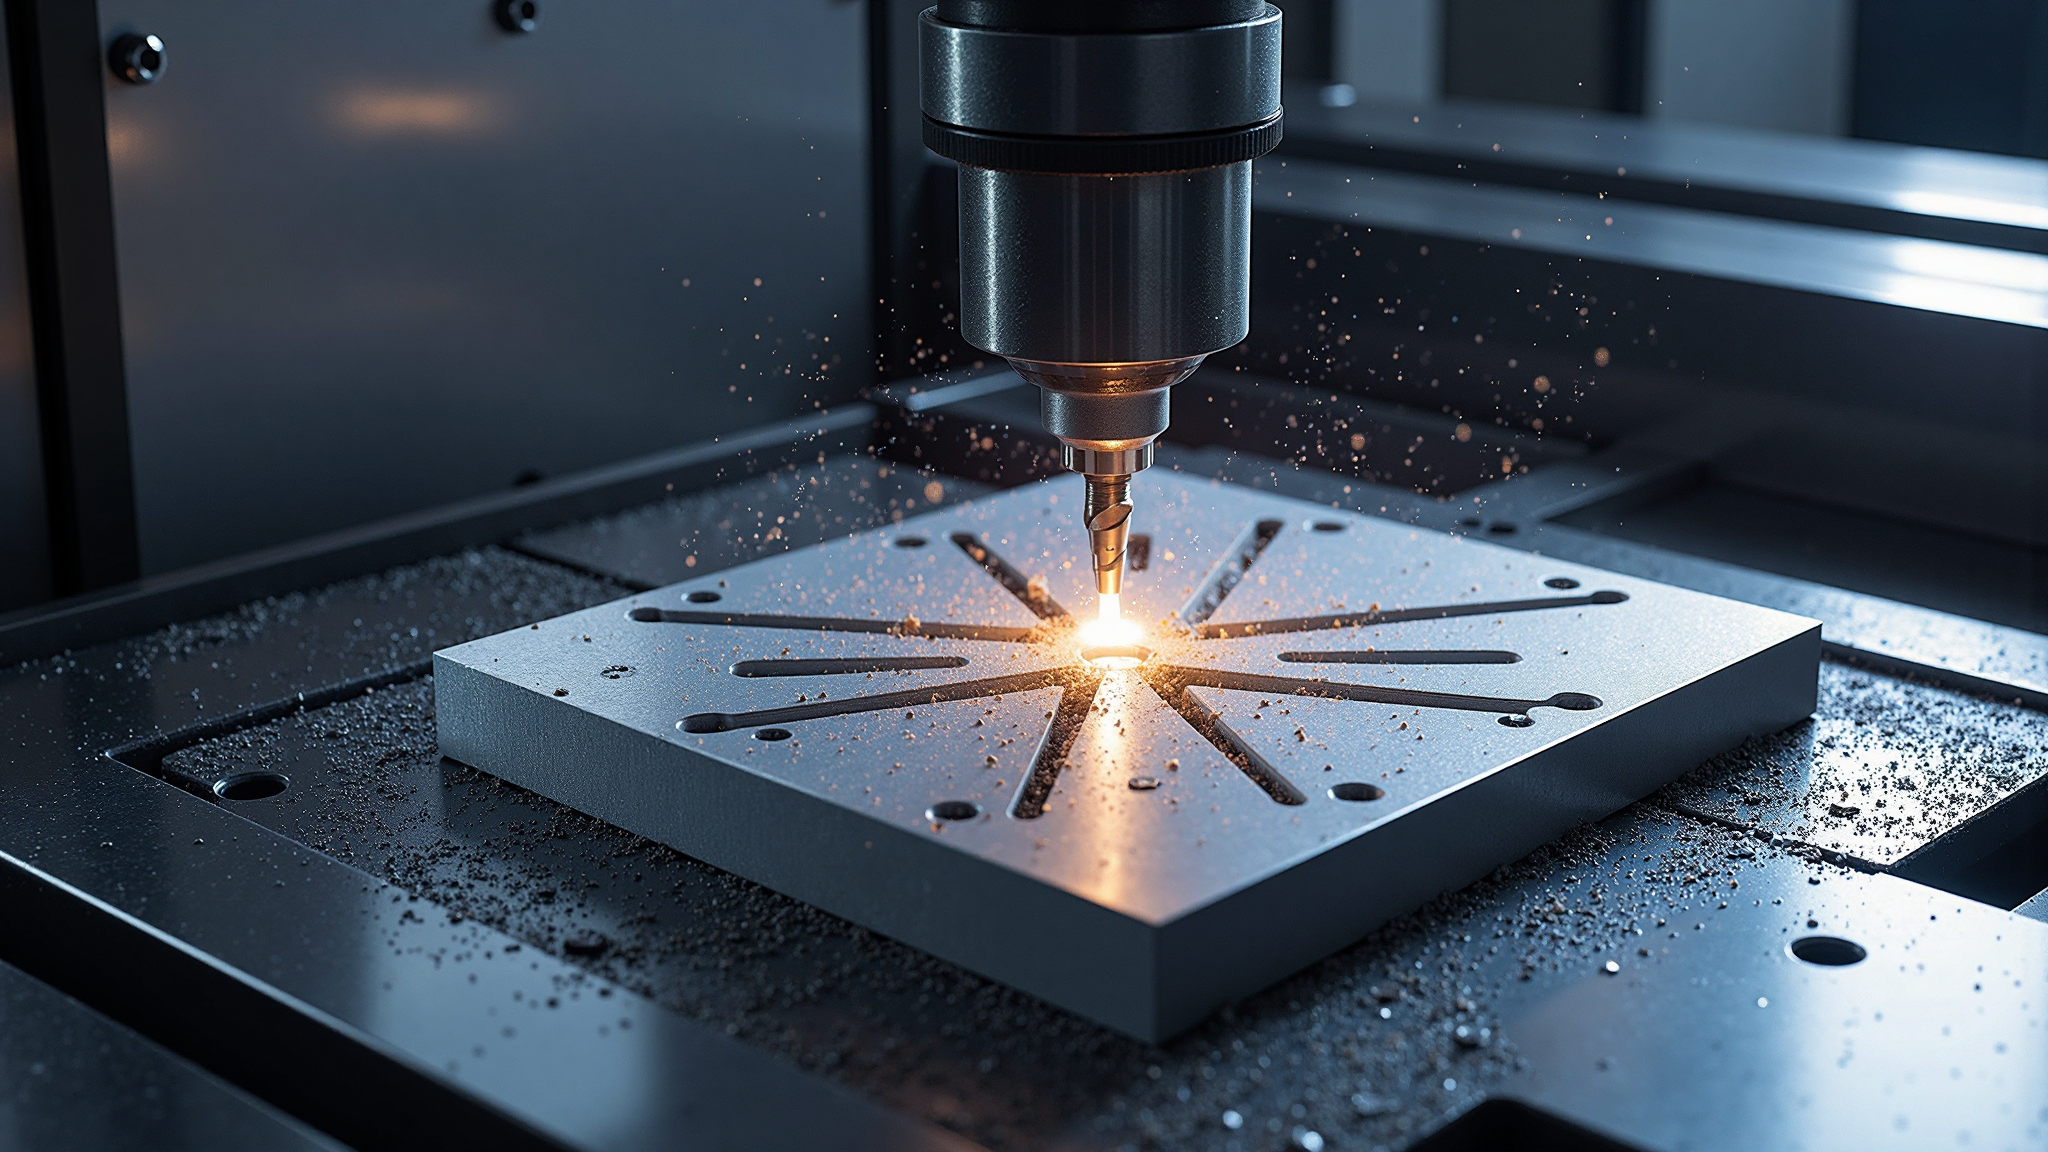
钢辊按图车削后进行机械雕刻,花纹的深度、密度与走向按目标基材确定。同一花纹会在不同压力条件下反复试压,直到纹路在材料表面的复制效果稳定。
纹深与压力需要匹配:纹路过浅压不出层次,过深则容易伤及基材或造成接缝明显。雕刻完成后保留基准面,方便后续研磨与翻新时找正。
Surface Treatment & Inspection
表面处理与检测
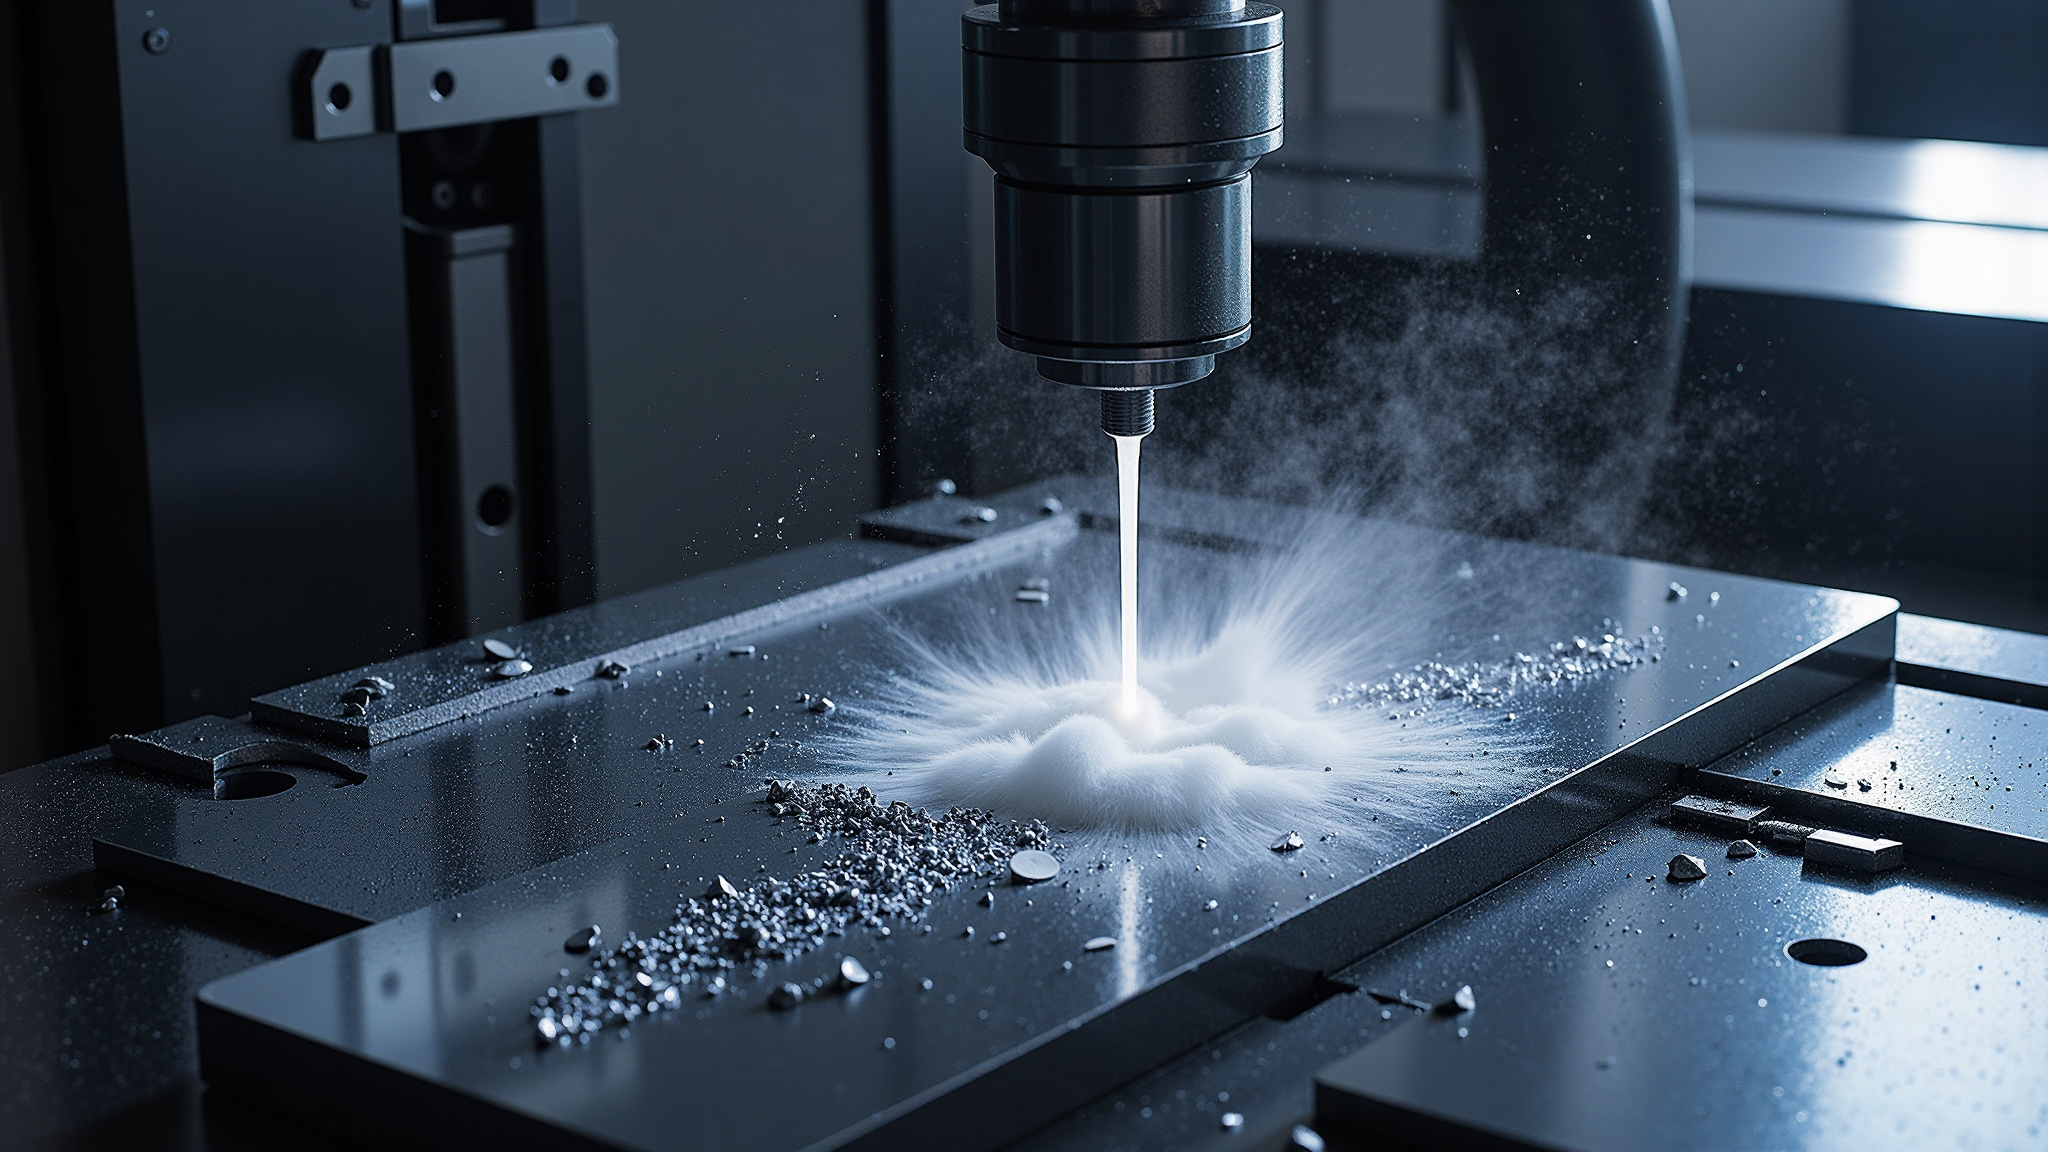
辊面按用途选择镀铬或陶瓷喷涂,前者耐磨易清理,后者适合需要更高硬度和脱模性的压纹工况。处理后再做研磨,把辊面粗糙度控制在使用要求之内。
检测环节用量具核对纹深、辊面跳动与粗糙度,再上机试压确认实际成型效果。出厂前把关键数据一并留档,便于后续维护与同批补制。